Shunda Road, Lincheng Town Science and Technology Industrial Park, Xinghua City, prowincja Jiangsu


430 FR to wolnoobrabialna ferrytyczna stal nierdzewna przeznaczona do zaworów elektromagnetycznych, tworników przekaźników i innych elementów miękkich magnetycznie. Łączy w sobie skrawalność stali chromowej zawierającej siarkę ze ścisłą kontrolą zawartości pozostałości, dzięki czemu odpowiednio wyżarzona część zapewnia stałe właściwości magnetyczne: wysoką przepuszczalność, niską koercję i stabilny punkt nasycenia. Dla inżynierów i nabywców praktyczną wartością domyślną jest sytuacja, gdy element musi być obrobiony na dużą skalę, niezawodnie przenosić strumień magnetyczny i być odporny na korozję w umiarkowanych warunkach pracy.
Co to jest stal nierdzewna 430FR?
430FR to odmiana 430F o kontrolowanej zawartości pozostałości, standardowej ferrytycznej stali nierdzewnej do obróbki swobodnej. Należy do rodziny 430: zawiera około 16 do 18 procent chromu, jest niskoemisyjny i ferromagnetyczny w temperaturze pokojowej. Siarka jest dodawana celowo, aby poprawić łamanie wiórów i wykończenie powierzchni podczas obróbki, natomiast oznaczenie R sygnalizuje, że elementy resztkowe, takie jak nikiel, miedź i molibden, są utrzymywane w mniejszych granicach niż w przypadku zwykłego 430F, chroniąc reakcję magnetyczną gotowej części.
Europejscy dostawcy często podają ten gatunek jako 1.4105 (X6CrMoS17), a w niektórych katalogach dodaje się przyrostek IL dla wariantu o jakości elektromagnetycznej. Starsze specyfikacje krajowe mogą odwoływać się do A838-2-1. W branży można również usłyszeć określenia stal o jakości elektromagnetycznej i stal automatowa magnetyczna, używane w odniesieniu do tego samego materiału.
| Elementu | Typowy zakres (%) |
|---|---|
| Chrom (Cr) | 16,0 do 18,0 |
| Siarka (S) | 0,15 do 0,35 |
| Węgiel (C) | maks. 0,12 |
| Mangan (Mn) | 1,25 maks |
| Krzem (Si) | 1,00 maks |
| Fosfor (P) | 0,06 maks |
| Molibden (Mo) | maks. 0,60 |
| Nikiel (Ni) | maks. 0,60 |
| Żelazo (Fe) | Równowaga |
Dlaczego 430FR to standardowy wybór w przypadku komponentów elektromagnetycznych
Stal 430FR wygrywa w zastosowaniach z cewkami, ponieważ jest jedną z niewielu stali nierdzewnych, która spełnia jednocześnie trzy wymagania: obrabialność, odporność na korozję i przewidywalne zachowanie magnetyczne. Stopy niklowo-żelazowe i kobaltowo-żelazowe charakteryzują się wyższą przenikalnością, ale mogą kosztować od dwóch do pięciu razy więcej i obrabiać znacznie wolniej, dlatego są zarezerwowane dla wysokiej klasy oprzyrządowania, a nie produkowanych masowo zaworów i przekaźników.
- Wysoka maksymalna przepuszczalność, zwykle od 800 do 1200 po prawidłowym wyżarzaniu, wytwarza dużą siłę magnetyczną na amperobrót.
- Niska koercja, zwykle poniżej 1,2 oersteda (około 95 A/m), umożliwia szybkie zwolnienie części po zatrzymaniu prądu i zmniejsza utratę histerezy w przypadku prądu przemiennego.
- Stabilna indukcja nasycenia utrzymuje krzywą siły uciągu stałą w zależności od partii, co ma znaczenie w przypadku zaworów proporcjonalnych i siłowników.
- Możliwość obróbki skrawaniem swobodnym generuje krótkie, łamane wióry i dobrą trwałość narzędzia, dzięki czemu obróbka wielkoseryjna tworników i nabiegunników jest ekonomiczna.
- Umiarkowana odporność na korozję jest wystarczająca dla powietrza, wody, paliwa i wielu płynów hydraulicznych, więc powlekanie lub powlekanie stalą węglową nie jest potrzebne.
430 kontra 430F kontra 430FR: porównanie klas
Wszystkie trzy gatunki mają ten sam stop bazowy, ale mają różne priorytety: ogólną odporność na korozję, wydajność obróbki lub konsystencję magnetyczną. Poniższa tabela podsumowuje praktyczne różnice.
| Ocena | Główny cel projektu | Zakres siarki | Kontrola pozostałości | Skrawalność | Konsystencja magnetyczna |
|---|---|---|---|---|---|
| 430 | Ogólna, odporna na korozję stal ferrytyczna | 0,030% maks | Standardoweowe | Uczciwe | Umiarkowane |
| 430F | Stal automatowa do części skręcanych i małych elementów | 0,15% do 0,35% | Standardoweowe | Znakomicie | Umiarkowane |
| 430FR | Miękkomagnetyczna stal automatowa do elektromagnesów | 0,15% do 0,35% | Ciasne (Ni, Cu, Mo ograniczone) | Znakomicie | Najlepszy z całej trójki |
Jeśli część nie przenosi strumienia magnetycznego, 430F jest zwykle tańszym wyborem, ponieważ jej wymagania resztkowe są mniej rygorystyczne. Jeśli część musi działać jak magnes, 430FR wypełnia lukę pomiędzy obrabialnością a stabilnością magnetyczną.
Obróbka cieplna: co faktycznie tworzy właściwości magnetyczne
Właściwości magnetyczne 430FR nie są w pełni ustalone w młynie; powstaje w piecu do wyżarzania. Rdzeń, który nie jest prawidłowo wyżarzany, będzie wykazywał słabą przepuszczalność i wysoką koercję, niezależnie od tego, jak czysty jest stop.
Standardową metodą jest wyżarzanie jasne w atmosferze wodoru lub zdysocjowanego amoniaku, zwykle w temperaturze około 750–830 stopni Celsjusza, po którym następuje powolne, równomierne chłodzenie. Dwie zmienne zasługują na szczególną uwagę: równomierność temperatury w całym obciążeniu pieca i czystość atmosfery. Na oba wpływa sposób ułożenia wsadu w piecu, a geometria tacy lub kosza może powodować powstawanie gradientów temperatury, w wyniku których niektóre części stają się bardziej miękkie od innych. To jest właśnie ten problem optymalizacja obciążenia pieca dzięki dobrze zaprojektowanym tacom do obróbki cieplnej ma na celu rozwiązanie.
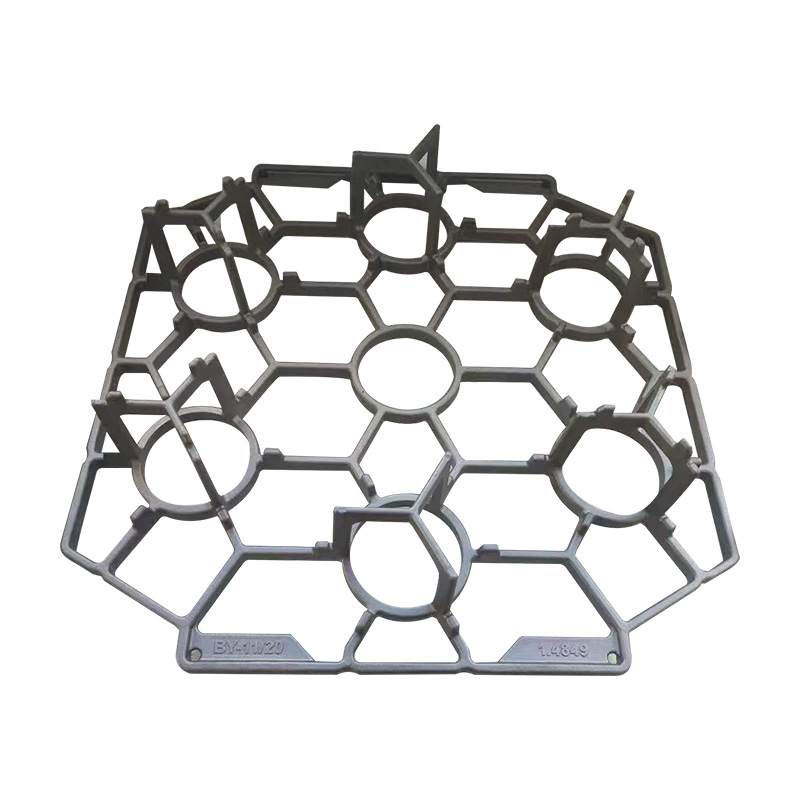 Taca podstawowa ze stali nierdzewnej do pieców do obróbki cieplnej Ta odlewana taca utrzymuje obciążenie pieca na wysokim poziomie i w równomiernych odstępach, zapewniając równomierny rozkład temperatury podczas wyżarzania jasnego. Precyzyjnie odlewana konstrukcja zapewnia wytrzymałość przy obsłudze ciężkich ładunków. Zobacz produkt →
W odlewniach i zakładach obróbki cieplnej wyposażonych w piece wsadowe, podstawowa taca ze stali nierdzewnej utrzymuje wsad na wysokim poziomie, w równomiernych odstępach i stabilnie mechanicznie, co bezpośrednio wpływa na jakość wyżarzania komponentów 430FR.
Obróbka i precyzyjne wykonanie 430FR
430FR to jedna z najłatwiejszych w obróbce stali nierdzewnych, ale ta sama siarka, która poprawia kontrolę wiórów, ogranicza spawanie i może wpływać na jakość krawędzi, dlatego należy zaplanować przebieg produkcji w oparciu o obróbkę skrawaniem, a nie łączenie.
Tłoki, rdzenie, tworniki, nabiegunniki i małe obudowy dominują na liście części 430FR. Większość warsztatów ocenia jej skrawalność na 70–80 procent stali węglowej AISI 1212, czyli znacznie lepiej niż standardowa stal 304 lub 316. Obróbka węglikowa, umiarkowane prędkości skrawania i dodatni kąt natarcia sprawdzają się dobrze, a krótkie, kruche wióry łatwo odprowadzają się z tokarek automatycznych.
Kiedy w zespole elektromagnetycznym zastosowano niemagnetyczne przekładki, podkładki regulacyjne lub elementy równoległe do ustawienia roboczej szczeliny powietrznej, części te nie wymagają reakcji magnetycznej. Precyzyjne odlewanie tak małych elementów o kształcie zbliżonym do netto zmniejsza straty materiału i pozwala uniknąć długich cyklów obróbki, co czyni go praktyczną alternatywą dla cięcia drogich prętów.
 Precyzyjny odlewany element dystansowy równoległy do zastosowań niemagnetycznych Odlewanie o kształcie zbliżonym do netto oferuje praktyczny sposób wytwarzania małych przekładek lub podkładek regulacyjnych o dokładnych wymiarach i wykończeniu powierzchni, redukując straty materiału w porównaniu z obróbką prętów do ustawiania szczeliny powietrznej w elektromagnesie. Zobacz produkt →
Jeśli to możliwe, należy unikać spawania stali 430FR, ponieważ wysoka zawartość siarki powoduje pękanie na gorąco i porowatość. Jeśli nie da się uniknąć połączenia spawanego, utrzymuj dopływ ciepła na niskim poziomie i użyj odpowiedniego wypełniacza ferrytycznego lub użyj gatunku o niskiej zawartości siarki, takiego jak 430Ti, w przypadku projektów wymagających intensywnego spawania.
Typowe zastosowania w przemyśle
430FR pojawia się wszędzie tam, gdzie elektromagnes potrzebuje odpornego na korozję, obrobionego maszynowo rdzenia: od przemysłowych zaworów elektromagnetycznych po siłowniki hamulców szynowych i elementy wtrysku paliwa w samochodach.
- Przemysłowe zawory elektromagnetyczne do wody, powietrza, pary i płynów hydraulicznych, z tłokami, nabiegunnikami i ramkami magnetycznymi ze stali 430FR.
- Zawory proporcjonalne i dwustanowe do kontroli procesów w zakładach chemicznych i spożywczych, gdzie krytyczna jest powtarzalna siła magnetyczna.
- Tworniki przekaźników i styczników, rdzenie i kompletne obwody magnetyczne w urządzeniach przełączających.
- Części samochodowe, takie jak rdzenie wtryskiwaczy paliwa, zawory siłowników ABS i elektrozawory skrzyni biegów.
- Czujniki magnetyczne, wyłączniki bezpieczeństwa i blokady, które wymagają odpornej na korozję części ferromagnetycznej w pobliżu elementu czujnikowego.
- Elektromagnesy hamulców i sprzęgła w urządzeniach do transportu i pakowania materiałów.
Sam korpus zaworu to inna historia materiałowa. 430FR nie jest odlewany ani spawany w korpusach; korpus jest zwykle odlewem lub odkuwką ze spawalnej stali nierdzewnej lub mosiądzu. W przypadku mediów korozyjnych obudowy pomp ze stali nierdzewnej i podobne obudowy ciśnieniowe są sprawdzonym rozwiązaniem od dziesięcioleci.
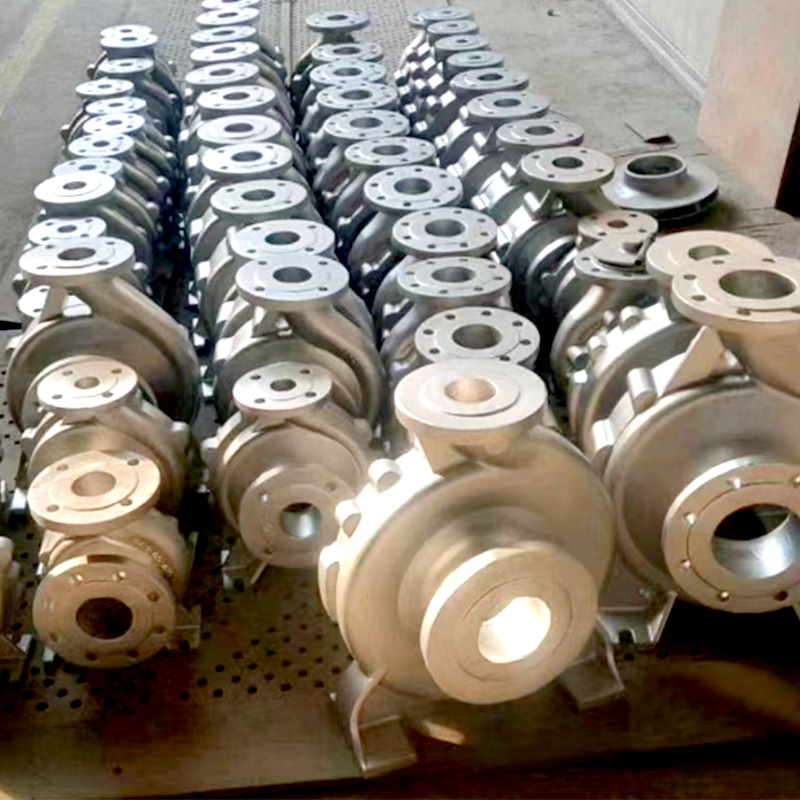 Obudowa pompy Odlew piaskowy z żywicy do pomp przemysłowych Ta obudowa pompy odlewana z żywicy piaskowej zapewnia wytrzymałość, dokładność wymiarową oraz odporność na ciśnienie i korozję, co czyni ją niezawodną opcją dla korpusów w systemach uzdatniania wody, ropy i gazu oraz w systemach przetwarzania chemicznego. Zobacz produkt →
Lista kontrolna zaopatrzenia i specyfikacji
Przy zakupie 430FR należy kierować się certyfikatem huty, a nie samą nazwą gatunku. Prawdziwe różnice pomiędzy dobrymi i słabymi właściwościami magnetycznymi wynikają z limitów resztkowych i praktyki wyżarzania stosowanej przez dostawcę.
- Poproś o świadectwo próby młyna zawierające liczbę wytopową i sprawdź, czy siarka i pierwiastki resztkowe (Ni, Cu, Mo) mieszczą się w granicach obowiązujących specyfikacji.
- Potwierdź stan dostawy: wyżarzanie jasne lub wyżarzanie i trawienie, o twardości zazwyczaj w zakresie od 150 do 180 HB.
- Zapytaj, czy producent mierzy właściwości magnetyczne na ciepło i poproś o maksymalne wartości względnej przenikalności i koercji, jeśli są dostępne.
- Zdefiniuj wymagany kształt: pręt okrągły, sześciokąt, cewka z drutu lub taśma, ponieważ zachowanie magnetyczne może się nieznacznie różnić w warunkach walcowania na gorąco i ciągnienia na zimno.
- W przypadku obróbki masowej należy sprawdzić tolerancję wymiarową i prostoliniowość, ponieważ gatunki swobodnie skrawające mają tendencję do większego odkształcania się podczas ciągnienia.
- W przypadku rynków europejskich należy potwierdzić zgodność z dyrektywą RoHS i prawidłowe oznaczenie EN (1.4105) w deklaracji zgodności.
Często zadawane pytania dotyczące 430FR
Czy 430FR jest magnetyczny?
Tak. 430FR to ferrytyczna stal nierdzewna, więc w temperaturze pokojowej jest ferromagnetyczna. Jest on przeznaczony do części elektromagnesów i przekaźników właśnie dlatego, że magnesuje i rozmagnesowuje w przewidywalny sposób po prawidłowym cyklu wyżarzania jaskrawego.
Jaka jest różnica między 430F a 430FR?
430F to gatunek ogólnego przeznaczenia do obróbki swobodnej. 430FR zapewnia ściślejszą kontrolę elementów resztkowych, które w przeciwnym razie rozpraszałyby właściwości magnetyczne. Obydwa zawierają ten sam dodatek poprawiający skrawalność na bazie siarki, ale 430FR zapewnia bardziej stałą przepuszczalność i koercję od ciepła do ciepła.
Czy 430FR można spawać?
Nie jako pierwszy wybór. Wysoka zawartość siarki, która sprawia, że dobrze się obrabia, powoduje również pękanie na gorąco i porowatość spoin. Zaprojektuj zespół z mocowaniem mechanicznym, tyczeniem lub pasowaniami wciskowymi. Jeśli połączenie spawane jest obowiązkowe, zamiast tego przejrzyj gatunek ferrytyczny o niskiej zawartości siarki.
Czy 430FR można dostarczyć jako odlew?
Na rynku 430FR jest produktem kutym, dostarczanym w postaci prętów, drutu i taśm, ponieważ dodatek siarki jest ukierunkowany na obróbkę skrawaniem. Jeżeli geometria części sprzyja odlewaniu, należy omówić z odlewnią granice resztkowe i wyżarzanie końcowe; odlew ferrytyczny o kontrolowanej zawartości pozostałości z wyżarzaniem jasnym może zachować się w przybliżeniu w stosunku do 430FR, ale nie będzie miał tej samej specyfikacji gatunku do obróbki plastycznej.
Jakiej temperatury wyżarzania wymaga 430FR?
Większość producentów zaleca wyżarzanie jasne w temperaturze około 750 do 830 stopni Celsjusza w atmosferze redukującej z powolnym chłodzeniem. Dokładny cykl należy sprawdzić w odniesieniu do zakresu zalecanego przez dostawcę: nadmierna temperatura powoduje powstawanie grubych ziaren i bardziej miękkiego materiału, podczas gdy niedostateczne wyżarzanie pozostawia zniekształcone ziarna, które zatruwają reakcję magnetyczną.
Ostatnie przemyślenia
430FR to koń pociągowy branży elektromagnesów. Zasługuje na swoje miejsce, ponieważ równoważy cztery rzeczy, na których naprawdę zależy scenografowi: obrabialność, konsystencję magnetyczną, odporność na korozję i koszt. Krytycznymi punktami kontroli są metalurgia przychodzącego materiału, w szczególności limity pozostałości, oraz dyscyplina procesu wyżarzania. Jeśli dobrze wykonasz oba zadania, komponent będzie działał niezawodnie przez miliony cykli. Zignoruj jedno i drugie, a zawory będą ciągnęły zbyt słabo, zwalniały zbyt wolno lub przepływały z partii na partię.
Porównując dostawców, nie oceniaj ich wyłącznie na podstawie podanej ceny. Poproś o certyfikat walcowni, poproś o dane dotyczące histerezy i zapytaj, w jaki sposób piec do wyżarzania jest sterowany i monitorowany. Te trzy odpowiedzi ujawniają więcej na temat spójności dostaw 430FR niż jakikolwiek arkusz marketingowy.