Shunda Road, Lincheng Town Science and Technology Industrial Park, Xinghua City, prowincja Jiangsu


ASTM A494/A494M to norma obowiązująca dla odlewów z niklu i stopów niklu produkowanych w celu zapewnienia odporności na korozję. Definiuje granice składu chemicznego, minimalne właściwości mechaniczne, warunki obróbki cieplnej i zasady spawania naprawczego dla gatunków od czystego niklu po stopy niklowo-miedziane, niklowo-molibdenowe i niklowo-chromowo-molibdenowe. Jeśli zamawiasz obudowy pomp, korpusy zaworów, wirniki lub armaturę do przetwórstwa chemicznego, zakładów petrochemicznych, systemów morskich lub sprzętu do kontroli zanieczyszczeń, podanie normy ASTM A494 w zamówieniu jest najwyraźniejszym sposobem ustalenia materiału, testów i kryteriów akceptacji przed rozpoczęciem produkcji.
Co obejmuje norma ASTM A494/A494M
Norma ma zastosowanie do odlewów wykonanych ze stopów na bazie niklu i stopów bogatych w nikiel w roztworze stałym, gdzie głównym wymaganiem projektowym jest odporność na korozję, a nie wytrzymałość w wysokiej temperaturze. Obejmuje rodziny stopów stosowanych w najbardziej agresywnych środowiskach procesowych:
- Nikiel: CZ100
- Nikiel-miedź i nikiel-miedź-krzem: M35-1, M35-2
- Nikiel-miedź-węgiel: M30C
- Nikiel-molibden: N7M, N12MV
- Niklowo-chromowy: CY40
- Niklowo-molibdenowo-chromowy: CW-6M, CW-12MW
- Niklowo-molibdenowo-chromowy z niobem: CW-6MC
Specyfikacja określa również ogólne wymagania dotyczące próbek testowych, obróbki skrawaniem, kontroli, certyfikacji i warunków dostawy odlewów. Podobnie jak w przypadku większości norm materiałowych ASTM, A494 jest dokumentem konsensusowym: producenci i nabywcy używają go jako wspólnego języka technicznego podczas wyceny, produkcji i ostatecznej akceptacji.
ASTM regularnie poprawia A494/A494M, więc wydanie ma znaczenie. Na przykład wersja 2024 została wycofana w kwietniu 2026 r., dlatego zespoły zakupowe powinny zawsze potwierdzać, która edycja jest aktywna w momencie składania zamówienia. Specyfikacja jest również szeroko stosowana poza przemysłem prywatnym; Departament Obrony USA oficjalnie przyjął go w październiku 2021 r. do stosowania w kontraktach na sprzęt wojskowy.
Gatunki stopów niklu według ASTM A494 i ich typowe zastosowania
Każde oznaczenie ASTM A494 dotyczy określonego mechanizmu korozji, zatem praktyczny wniosek jest prosty: przed złożeniem zamówienia należy dopasować rodzinę stopów do składu chemicznego procesu, temperatury i poziomu chlorków. Wybór niewłaściwego gatunku jest najczęstszą przyczyną przedwczesnych uszkodzeń odlewów ze stopów niklu.
| Oznaczenie | Rodzina stopów | Typowe warunki świadczenia usług | Wspólne komponenty obsady |
|---|---|---|---|
| CZ100 | Komercyjnie czysty nikiel | Gorąca soda kaustyczna, potaż kaustyczny, suchy chlor | Obudowy pomp, korpusy zaworów, płaszcze parowników, części ogniw membranowych |
| M35-1, M35-2 | Nikiel-miedź | Woda morska, rozcieńczony kwas fluorowodorowy, umiarkowany kwas siarkowy | Korpusy zaworów, korpusy pomp, kołnierze, łączniki rurowe |
| M30C | Nikiel-miedź-carbon | Podobny do miedzi niklowej, z kontrolowanym węglem dla określonych warunków procesu | Oprawa zaworów i pomp, sprzęt procesowy |
| N7M, N12MV | Nikiel-molibden | Kwasy redukujące, zwłaszcza kwas solny, w warunkach niskiego utleniania | Wirniki, gniazdo zaworów, mieszadła, elementy wewnętrzne reaktora |
| CW-6M, CW-12MW | Nikiel-molibden-chromium | Zarówno media utleniające, jak i redukujące; szeroka ekspozycja chemiczna i petrochemiczna | Systemy szorowania, części pomp chemicznych, elementy pod ciśnieniem |
| CW-6MC | Ni-Cr-Mo z niobem | Wymagana obsługa chlorku, odporność na wżery i korozję naprężeniową | Obudowy pomp, sprzęt morski, sprzęt do kontroli zanieczyszczeń |
| CY40 | Niklowo-chromowy | Działanie żrące w podwyższonej temperaturze, gazy halogenowe, atmosfery do obróbki cieplnej | Części pieców, sprzęt do przetwarzania chemicznego, sprzęt do mydła i detergentów |
Powszechnym błędnym przekonaniem jest to, że norma gwarantuje określoną szybkość korozji. Tak nie jest. ASTM A494 definiuje skład, właściwości i testowanie; wybór odpowiedniego gatunku pozostaje częścią projektu technicznego i żadna specyfikacja odlewu nie może zastąpić tego obowiązku.
Chemia, badania mechaniczne i obowiązki certyfikacyjne
Zaufanie do odlewu A494 wynika z udokumentowanej weryfikacji, a nie samej nazwy stopu. Norma wymaga sprawdzenia składu chemicznego w drodze analizy cieplnej, a odlewnia musi zgłosić właściwości mechaniczne odnoszące się do gatunku. Kupujący mogą również dodać dodatkową weryfikację, ale kontrole te muszą być wyraźnie określone w zapytaniu ofertowym.
| Krok weryfikacji | Co potwierdza | Kiedy tego wymagać |
|---|---|---|
| Analiza ciepła | Skład stopu spełnia limity gatunku | Każdy bieg, obowiązkowy zgodnie ze standardem |
| Analiza produktu | Skład gotowego odlewu mieści się w granicach tolerancji | Zawsze, gdy identyfikowalność konkretnego odlewu ma kluczowe znaczenie |
| Rozciąganie, plastyczność, wydłużenie | Właściwości mechaniczne materiału poddanego obróbce cieplnej | Każde ciepło jest odnotowane w certyfikacie materiałowym |
| Próba twardości | Stan obróbki cieplnej | Dla gatunków o określonych zakresach twardości |
| Przegląd procedury naprawczo-spawania | Metal spoiny odpowiada klasie chemicznej i odporności na korozję | Kiedy dozwolone są naprawy spawane |
| Badanie radiograficzne | Wewnętrzna solidność i brak wad skurczowych | Do elementów utrzymujących ciśnienie lub mających kluczowe znaczenie dla bezpieczeństwa |
| Pozytywna identyfikacja materiału (PMI) | Potwierdza, że ostatnia część jest zamierzoną oceną | Do kontroli ryzyka materiałów mieszanych w dużych zapasach stopów |
Pominięcie tych czeków w zamówieniu zwykle pozwala zaoszczędzić trochę pieniędzy na początku, a później może kosztować znacznie więcej. Naprawa źle oznakowanego ciepła lub niewykrytej jamy skurczowej wewnątrz obudowy pompy chemicznej jest kosztowna po oddaniu urządzenia do użytku.
Jak prawidłowo określić odlewy ASTM A494
Prawidłowo napisana specyfikacja nie pozostawia miejsca na interpretację, dlatego każde zapytanie ofertowe powinno zawierać sześć punktów:
- Odwołaj się do normy i wydania: ASTM A494/A494M-22 lub wydania aktualnie obowiązującego w momencie składania zamówienia.
- Podaj dokładne oznaczenie gatunku, np. CW-6MC, M35-1 lub N7M, oraz wszelkie dodatkowe warunki obróbki cieplnej.
- Zdefiniuj formę dostawy: odlana, piaskowana, obrobiona maszynowo lub z dołączonymi odcinkami testowymi.
- Wymień wymaganą weryfikację: PMI, radiografię, badanie penetracyjne barwnika, badanie ciśnienia hydrostatycznego lub mapowanie twardości.
- Wymagają pełnej identyfikowalności od numeru wytopu do pojedynczego odlewu, z podpisanym raportem z testu materiału.
- Uzgodnij politykę dotyczącą spawania naprawczego: które gatunki mogą być spawane i czy obróbka cieplna jest obowiązkowa po spawaniu.
Jasna specyfikacja pomaga także odlewni w realistycznej wycenie pracy. Kiedy kupujący i odlewnia zaczynają od tego samego dokumentu referencyjnego, oferta cenowa, trasa produkcji i kontrola końcowa pozostają spójne.
Ocena odlewni pod kątem odlewów ze stopów niklu ASTM A494
Możliwości odlewni decydują o tym, czy norma jest rzeczywiście spełniona, dlatego należy oceniać obiekt, a nie broszurę. Poszukaj dowodów czterech rzeczy: wewnętrznych testów chemicznych i mechanicznych, udokumentowanego doświadczenia ze stopami bogatymi w nikiel, procesu odlewania dopasowanego do geometrii części oraz zdyscyplinowanego systemu kontroli.
- Własne wyposażenie laboratoryjne do weryfikacji chemicznej i testów mechanicznych, dzięki czemu wyniki nie są opóźniane przez oczekiwania stron trzecich.
- Doświadczenie w topieniu stopów o wysokiej zawartości niklu i na jego bazie, w tym kontrola temperatury topnienia, odtlenianie i praktyka odlewania.
- Elastyczność procesu: odlewanie żywiczno-piaskowe do dużych obudów, odlewanie metodą traconą do precyzyjnego wykończenia, pianka tracona do złożonych kształtów cienkościennych oraz odlewanie odśrodkowe do części rurowych.
- Możliwość obróbki cieplnej i wykańczania, więc warunki obróbki cieplnej zgodne z normą są kontrolowane wewnętrznie.
- Zapisy jakości, które śledzą każdy odlew do liczby wytopowej i obejmują wymagane raporty wymiarowe i NDT.
Komponenty pomp są dobrym punktem wyjścia do oceny dostawcy, ponieważ łączą w jednej części integralność ciśnieniową, kontrolę wymiarową i odporność na korozję. Obudowy pomp do zastosowań chemicznych są rutynowo odlewane z gatunków niklowo-miedzianych i niklowo-molibdenowo-chromowych w ramach A494, a ta sama odlewnia powinna być w stanie samodzielnie obrobić powierzchnie uszczelniające.
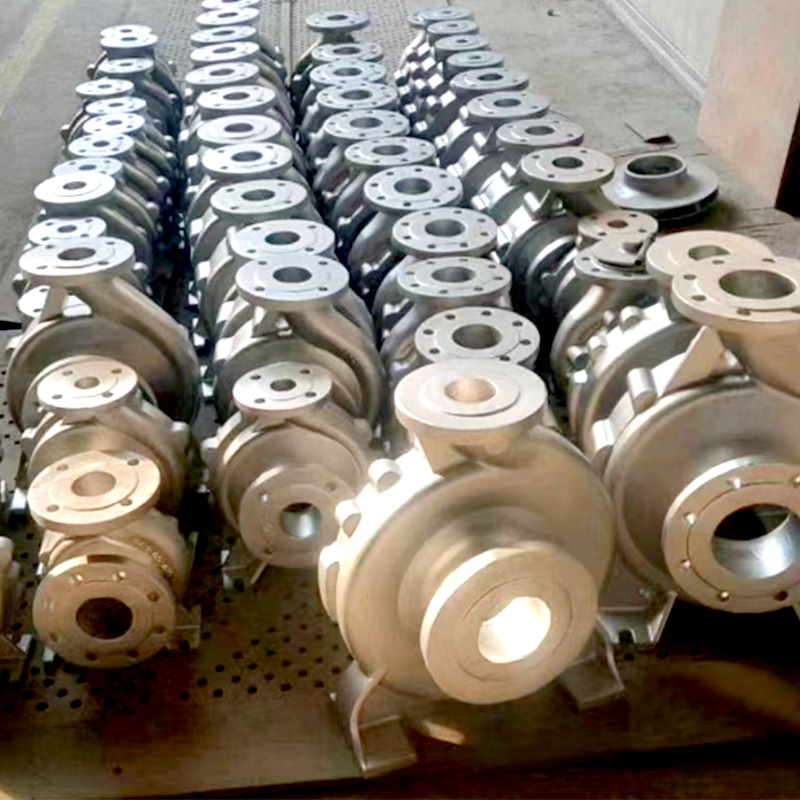 Obudowa pompy z żywicy piaskowej do zastosowań przemysłowych Ta obudowa pompy odlana z żywicy i piasku pokazuje zdolność odlewni do łączenia integralności ciśnienia, kontroli wymiarów i odporności na korozję, co czyni ją kluczowym elementem do kontroli podczas oceny możliwości dostawcy w zakresie odlewania i obróbki. Zobacz produkt →
Zawory i urządzenia kontrolujące przepływ kierują się tą samą logiką. Zawór klapowy w linii technologicznej powodującej korozję lub ścieranie jest zwykle odlewem o określonym ciśnieniu i szczelnej powierzchni współpracującej, dlatego o ostatecznej jakości decyduje modelarnia i dział obróbki mechanicznej odlewni.
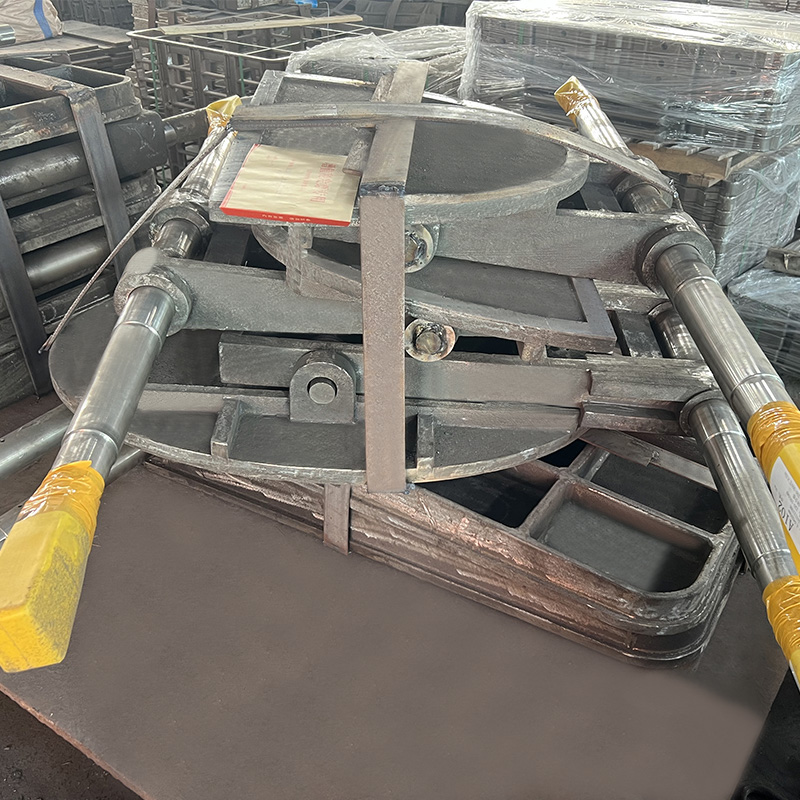 Zawór klapowy z utraconej pianki do systemów kontroli płynów Ten zawór klapowy jest produkowany w procesie odlewania pianki traconej w celu uzyskania złożonych geometrii i precyzyjnych wymiarów, zapewniając niezawodne uszczelnienie w pracy pod wysokim ciśnieniem, co czyni go odpowiednim przykładem możliwości dostawcy w zakresie elementów kontroli przepływu. Zobacz produkt →
W przypadku rurociągów kupujący często łączą łączniki odlewane A494 z materiałem rurowym odlewanym odśrodkowo. Gdy linia transportuje ciepło i media korozyjne, rura ze stali nierdzewnej odlewana na maszynie odśrodkowej jest praktycznym uzupełnieniem odlewów ze stopów niklu.
 Odlewana odśrodkowo, żaroodporna rura ze stali nierdzewnej Ta żaroodporna rura ze stali nierdzewnej jest wytwarzana metodą odlewania odśrodkowego, aby zapewnić jednolitą gęstość i wytrzymałość w rurociągach wysokotemperaturowych i wysokociśnieniowych, stanowiąc uzupełnienie złączek ze stopu niklu w korozyjnych systemach rurowych. Zobacz produkt →
Wybór procesu wpływa na zapisy dotyczące jakości. Odlewnie kontrolujące sekwencję od wzoru do wylania, na przykład te korzystające z proces odlewania utraconej pianki , może utrzymać grubość ścianki na złożonych geometriach bez kosztownej obróbki. W przypadku małych elementów ze stopów niklu kontrola defektów w precyzyjny proces odlewania wosku traconego ma tak samo duże znaczenie, więc zapytaj, w jaki sposób dostawca zapobiega typowym wadom odlewów metodą traconą.
Certyfikaty takie jak ISO 9001:2015 stanowią punkt odniesienia, a nie gwarancję. W przypadku zamówienia stopu niklu ważniejsze są osiągnięcia odlewni w zakresie materiałów odpornych na korozję, chęć udostępniania danych z testów i zapisów procedur oraz zdolność do udzielania odpowiedzi na zapytania techniczne w sposób szczegółowy, a nie niejasny.
Często zadawane pytania dotyczące ASTM A494
Jaka jest różnica między ASTM A494 i ASTM A743?
A743 to ogólna specyfikacja odpornych na korozję odlewów z żelaza, chromu, żelaza, chromu, niklu i na bazie niklu; A494 ogranicza się do odlewów ze stopów niklu i bogatych w nikiel, poddawanych ściślej kontrolowanym testom chemicznym i mechanicznym. Użyj A494, jeśli komponent jest wykonany ze stopu niklu, a środowisko wymaga takiego poziomu stopu.
Czy odlewy ASTM A494 można spawać?
Tak. Norma dopuszcza kwalifikowane spawanie naprawcze z odpowiednim spoiwem. Głównym problemem jest miejscowa korozja w strefie spawania, dlatego naprawy powinny być dokładnie kontrolowane, a gatunki wymagające obróbki cieplnej po spawaniu muszą zostać poddane ponownej obróbce i testom.
Czy obróbka cieplna jest obowiązkowa dla wszystkich gatunków A494?
Nie. Niektóre gatunki są dopuszczalne w stanie odlanym, inne zamawia się w stanie wyżarzonym lub poddanym obróbce rozpuszczającej. Certyfikat odlewni powinien określać stan dostawy i związane z nim wyniki mechaniczne.
Czy PMI i radiografia są uwzględnione w normie ASTM A494?
Nie automatycznie. PMI i radiografia to pomiary uzupełniające, które kupujący może dodać do zamówienia. W przypadku odlewów ze stopów niklu utrzymujących ciśnienie zdecydowanie zaleca się obydwie kontrole.
Który gatunek jest najlepszy do obsługi wody morskiej?
Gatunki niklowo-miedziowe, takie jak M35-1 i M35-2, mają długą historię w wodzie morskiej, natomiast CW-6MC jest preferowany tam, gdzie głównymi zagrożeniami są wżery chlorkowe i pękanie spowodowane korozją naprężeniową. Ostateczna decyzja zależy od temperatury, geometrii szczeliny, prędkości i zawartości tlenu.
Określenie normy ASTM A494 to pierwszy krok, ale prawdziwą pewność daje codzienna realizacja odlewu. Dostawca, który może zarządzać całym łańcuchem produkcyjnym, od projektowania modelu i topienia, poprzez odlewanie, obróbkę cieplną, obróbkę skrawaniem i kontrolę w jednym zakładzie, jest znacznie bardziej prawdopodobne, że wyprodukuje odlewy ze stopów niklu, które przejdą zarówno normy, jak i próbę czasu w warunkach korozyjnych.