Shunda Road, Lincheng Town Science and Technology Industrial Park, Xinghua City, prowincja Jiangsu


Obróbka cieplna odlewów to kontrolowany cykl termiczny stosowany po zestaleniu w celu modyfikacji mikrostruktury odlewanego metalu i uzyskania wymaganych właściwości mechanicznych, stanu naprężenia szczątkowego i stabilności wymiarowej. W przypadku większości odlewów stalowych i wysokostopowych nie jest to opcja dodatkowa; jest to krok, który przekształca część odlaną w niezawodny komponent inżynieryjny.
Co to jest obróbka cieplna w odlewach metali?
Zasadniczo obróbka cieplna składa się z trzech etapów: podgrzewania odlewu do określonej temperatury, utrzymywania go w tej temperaturze przez okres zwany „moczeniem”, a następnie schładzania z kontrolowaną szybkością. Szybkość ogrzewania i chłodzenia, temperatura szczytowa i czas wygrzewania określają ostateczną mikrostrukturę. W przypadku stali węglowych celem jest zwykle austenityzacja w temperaturze około 850–950°C, po której następuje celowo wybrana ścieżka chłodzenia. W przypadku stali nierdzewnej i nadstopów proces może obejmować obróbkę przesycającą w wyższych temperaturach, a następnie starzenie w celu wytrącenia faz wzmacniających.
- Kontrolowana szybkość nagrzewania, aby uniknąć szoku termicznego i zniekształceń.
- Czas namaczania dostosowany do grubości przekroju, a nie tylko ciężaru części.
- Szybkość chłodzenia dobierana w zależności od wymaganego produktu przemiany: ferryt, perlit, bainit lub martenzyt.
Dlaczego obróbka cieplna jest ważna w przypadku odlewów?
Obróbka cieplna jest ważna, ponieważ przekształca odlaną i segregowaną strukturę dendrytyczną w bardziej jednolitą matrycę o wytrzymałości, ciągliwości i stabilności wymaganej przez specyfikację. Bez tego odlew zachowuje wysokie naprężenia wewnętrzne i gorsze właściwości mechaniczne.
- Resztkowe odprężenie aby zapobiec odkształceniom podczas obróbki i serwisu.
- Ulepszone właściwości mechaniczne , w tym wytrzymałość na rozciąganie, granicę plastyczności, udarność i plastyczność.
- Kontrolowana twardość ze względu na odporność na zużycie i łatwość cięcia.
- Lepsza obrabialność dzięki bardziej miękkiej, bardziej spójnej strukturze.
- Długoterminowa stabilność do części narażonych na działanie wysokich temperatur, takich jak wałki pieców i osprzęt do obróbki cieplnej.
Typowe procesy obróbki cieplnej odlewów
Każdy proces obróbki cieplnej jest zdefiniowany przez ścieżkę czas-temperatura, a wybór spośród nich zależy od pożądanej końcowej mikrostruktury i właściwości. Poniższa tabela podsumowuje najczęstsze cykle odlewów stalowych; Dokładne parametry zawsze zależą od gatunku stopu, grubości przekroju i obowiązującej specyfikacji.
| Proces | Typowy zakres ogrzewania | Metoda chłodzenia | Główny cel |
|---|---|---|---|
| Wyżarzanie | 850–950°C | Piec fajny | Zmiękczanie i obrabialność |
| Normalizowanie | 850–950°C | Chłodne powietrze | Rozdrobnienie ziarna i większa wytrzymałość |
| Hartowanie | 850–950°C | Hartowanie w oleju, wodzie lub polimerze | Hartowanie |
| Hartowanie | 150–650°C | Chłodzenie powietrzem lub piecem | Redukcja naprężeń i regulacja wytrzymałości |
| Łagodzenie stresu | 550–650°C | Powoli, fajnie | Usuwanie naprężeń szczątkowych |
| Leczenie roztworem starzenia | 980–1200°C 480–900°C | Ugasić wiek | Utwardzanie wydzieleniowe |
Równomierność temperatury wewnątrz obciążenia jest ważniejsza niż wartość zadana na sterowniku. Różnica 10–20 °C pomiędzy środkiem a krawędzią wsadu może zmienić końcową twardość części o kilka HRC. Dlatego optymalizacja konstrukcji tacy do obróbki cieplnej w celu zapewnienia równomierności temperatury pieca to jedno z najbardziej opłacalnych ulepszeń jakości, jakie może wprowadzić odlewnia.
Jak wybrać odpowiedni cykl obróbki cieplnej
Zacznij od wymaganych właściwości mechanicznych i karty danych stopu, a nie od ogólnej receptury. Jest to szczególnie ważne w przypadku odlewów, ponieważ na strukturę odlewu wpływa już rozmiar przekroju i warunki chłodzenia w formie.
Stopień stopu
W karcie katalogowej materiału podano zalecaną temperaturę austenityzowania lub obróbki przesycania. Skład chemiczny i równoważnik węgla określają hartowność.
Geometria przekroju
Ciężkie sekcje wymagają dłuższych czasów namaczania i wolniejszych szybkości hartowania. Należy chronić przed ostrymi przejściami, stosując kontrolowane chłodzenie.
Właściwości docelowe
Specyfikacja określa twardość, wytrzymałość na rozciąganie, wydłużenie lub udarność. Cykl musi być tak dobrany, aby osiągnąć ten zakres z rzeczywistą strukturą odlewu.
Środowisko usług
Zastosowania charakteryzujące się wysoką temperaturą, korozją lub dużym zużyciem wymagają specjalnych rozwiązań, takich jak stabilizacja, utwardzanie wydzieleniowe lub obróbka powierzchni.
W przypadku odlewów stosowanych w środowiskach o wysokiej temperaturze, takich jak walce pieca, elementy pieca lub oprzyrządowanie do obróbki cieplnej, cykl powinien również stabilizować konstrukcję przed długotrwałym pełzaniem i utlenianiem. W tym miejscu liczy się doświadczenie ze stopami żaroodpornymi: odlewnia, która rutynowo odlewa i poddaje obróbce cieplnej te materiały, wie, jak zrównoważyć wytrzymałość i plastyczność.
Narzędzia do obróbki cieplnej: pomijana zmienna
Narzędzia do obróbki cieplnej bezpośrednio wpływają na równomierność ogrzewania i chłodzenia, odkształcanie części i przepustowość partii, dlatego zasługują na taką samą uwagę inżynierską, jak program pieca.
Kosze do układania w stosy do pieców studniowych
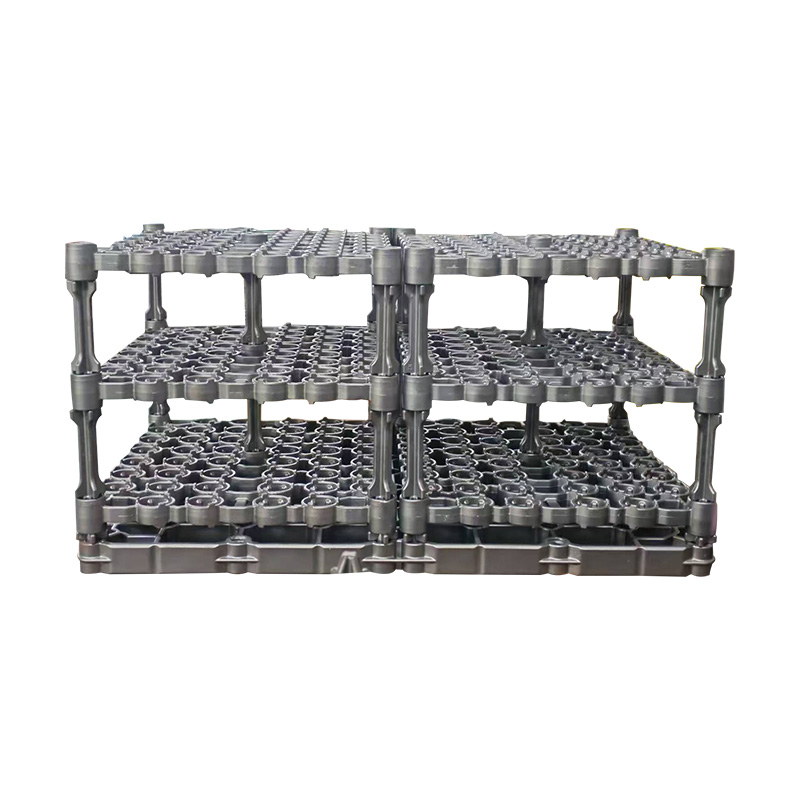
Kosz, który można ustawiać jeden na drugim, poprawia wykorzystanie pieca i równomierność temperatury, pozostawiając otwarte ścieżki gazu pomiędzy warstwami. Pionowe piece studniowe są powszechne w przypadku partii małych i średnich odlewów, a Kosz pieca studziennego, który można układać w stosy można układać w stosy na dwóch lub trzech poziomach bez utraty równomierności temperatury.
 OEM/ODM Kosz do ustawiania w stosy do obróbki cieplnej do pieca studniowego Dostawca, firma Jako chiński kosz do układania w stosy do obróbki cieplnej dla dostawcy pieców studniowych i firmy OEM/ODM, profesjonalna niestandardowa obróbka cieplna Xinghua Jinniu... Zobacz produkt →
Tace podstawowe i kontrola obszaru styku
Taca podstawowa o zmniejszonej powierzchni styku zapobiega miejscowym gorącym i zimnym punktom i jest krytycznym czynnikiem zapewniającym równomierność ciepła. A Podstawa z odlewu ze stali nierdzewnej wykorzystuje otwory i podniesione podpory, aby zmniejszyć powierzchnię styku, zachowując jednocześnie stabilność części. Zależność między powierzchnią styku a przepływem ciepła omówiono dalej w tym artykule technicznym na temat konstrukcja obszaru styku tacy podstawowej .
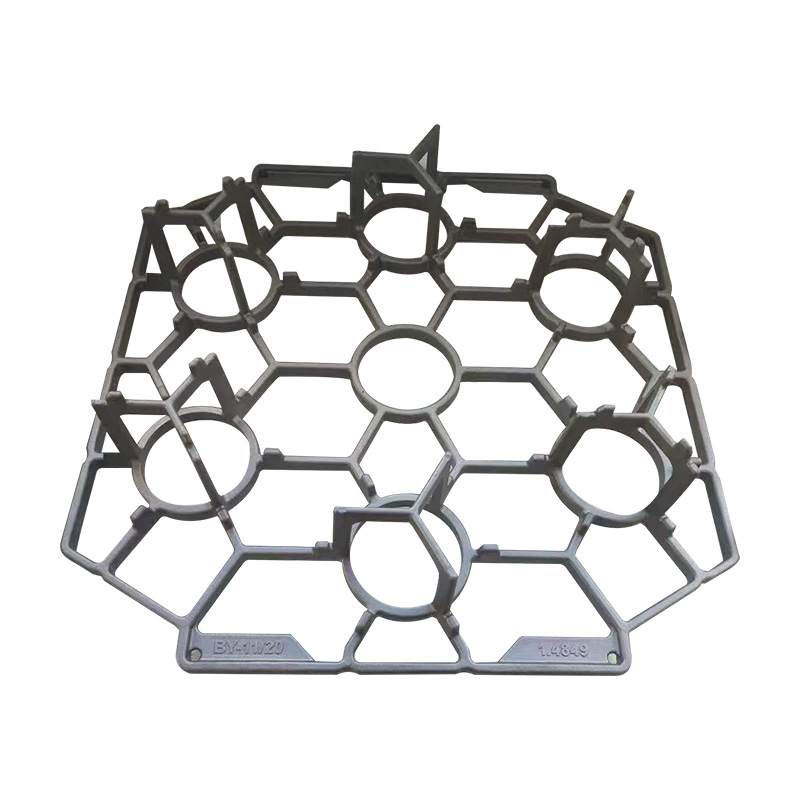 Dostawca tac bazowych ze stali nierdzewnej OEM/ODM, firma Jako dostawca tacy z odlewu ze stali nierdzewnej w Chinach i firma OEM/ODM, Xinghua Jinniu profesjonalna, niestandardowa taca z odlewu ze stali nierdzewnej. ... Zobacz produkt →
Ramy materiałowe dla złożonych geometrii
Ramy materiałowe podtrzymują część w określonych punktach, nie blokując atmosfery pieca, co zapobiega uginaniu się i poprawia przepływ ciepła. A rama materiałowa do obciążenia obróbką cieplną można zaprojektować tak, aby pasował do konturu części, utrzymując odlew w prawidłowym kształcie, pozostawiając resztę powierzchni otwartą na atmosferę pieca.
 Dostawca precyzyjnych materiałów do obróbki cieplnej OEM/ODM, firma Jako dostawca ram z materiałów do obróbki cieplnej odlewów precyzyjnych w Chinach i firma OEM / ODM, Xinghua Jinniu profesjonalny, niestandardowy odlew precyzyjny... Zobacz produkt →
Wszystkie trzy rozwiązania same w sobie są precyzyjnymi odlewami z żaroodpornej stali nierdzewnej, produkowanymi pod taką samą kontrolą jakości, jak części, które zawierają. Własna produkcja umożliwia szybkie dostosowanie geometrii uchwytu, gdy klient wprowadza nową rodzinę części.
Typowe wady obróbki cieplnej i sposoby ich uniknięcia
Najczęstsze wady obróbki cieplnej wynikają z nierównomiernego nagrzewania, niekontrolowanego chłodzenia lub niestabilnego środowiska pieca, a każdemu z nich można zapobiec poprzez zmianę procesu i narzędzi.
- Zniekształcenie spowodowane nierównomiernym ogrzewaniem lub zbyt szybkim chłodzeniem. Właściwe mocowanie i wstępne podgrzewanie zmniejszają ryzyko.
- Pękanie z powodu dużego stresu termicznego. Obniż intensywność hartowania i zaprojektuj ostre wewnętrzne narożniki.
- Utlenianie i odwęglenie w wysokiej temperaturze. W przypadku stali wysokowęglowych i narzędziowych wymagana jest atmosfera ochronna lub próżnia.
- Niejednorodna twardość spowodowane słabą gęstością obciążenia lub umiejscowieniem termopary. Zmień konfigurację obciążenia i popraw cyrkulację gazu.
Podczas próżniowej obróbki cieplnej czystość osprzętu i skład materiału również wpływają na zachowanie wsadu podczas odgazowywania. The efekt odgazowania tac do obróbki cieplnej w próżni może zmienić jakość powierzchni przedmiotów obrabianych, dlatego wiele cykli próżniowych obejmuje dłuższe przytrzymanie, aby uchwyt i części uwolniły zaadsorbowany gaz.
Często zadawane pytania
Czy wszystkie odlewy wymagają obróbki cieplnej?
Nie. Odlewy z żeliwa szarego często są odlewane w stanie odlewu, a niektóre części aluminiowe są odlewane w stanie, który już spełnia specyfikację. Jednakże większość odlewów stalowych, odlewów z żeliwa sferoidalnego i komponentów wysokostopowych wymaga co najmniej jednego cyklu termicznego, aby spełnić wymagania dotyczące właściwości mechanicznych.
Jaka jest różnica między wyżarzaniem a normalizacją?
Wyżarzanie chłodzi powoli odlew w piecu, tworząc miękką strukturę ferrytyczno-perlityczną, idealną do obróbki skrawaniem. Normalizowanie ochładza się na powietrzu, tworząc drobniejszy perlit i większą wytrzymałość. Wybierz normalizację, gdy potrzebujesz lepszych właściwości mechanicznych i wyżarzanie, gdy potrzebujesz maksymalnej miękkości.
Czy obróbkę cieplną można powtórzyć?
Tak, ale nie bez ryzyka. Powtarzające się cykle mogą powodować wzrost ziaren, odwęglanie powierzchni lub nadmierne osadzanie się kamienia. Jeżeli w pierwszym cyklu nie uzyskano docelowej twardości, często część można poddać jednorazowej obróbce cieplnej, ale dostawca powinien najpierw ocenić mikrostrukturę i stan powierzchni.
W jaki sposób kupujący może sprawdzić, czy odlew został prawidłowo poddany obróbce cieplnej?
Poproś o certyfikat obróbki cieplnej z wykresami czasowo-temperaturowymi, wynikami twardości oraz, w razie potrzeby, danymi z testów rozciągania lub udarności. Rzetelny dostawca może także pokazać dziennik pieca i zastosowaną normę. Jeśli odlew odkształci się później podczas obróbki, odprężanie mogło zostać pominięte lub skrócone.
Najbardziej opłacalnym sposobem zapewnienia właściwej obróbki cieplnej jest wybór dostawcy odlewów, który kontroluje całą pętlę obróbki cieplnej, w tym mocowanie, ładowanie partii i weryfikację. W Xinghua Jinniu Machinery Manufacturing Co., Ltd. obróbka cieplna jest częścią tego samego systemu jakości, co topienie, odlewanie i wykańczanie, więc cykl, oprzyrządowanie i dane kontrolne pozostają pod jednym dachem.